

Hidraulikus cső – hegesztett acél EN 10305-2, hidegen húzott / ERW, precíziós cső nagynyomású rendszerekhez
Hegesztett hidraulika csöveink hidegen húzott vagy ERW-hegesztett szalagacélb...

Az EN 10305-2 szerint hidegen húzott hegesztett cső a precíziós cső számos hidraulikus henger, teleszkópos lépcső, lengéscsillapító, hajtótengely és kompakt mechanikai egység mögött. Ha folyadékenergiával vagy gépgyártással foglalkozik, valószínűleg egy hosszát úgy kezelte, hogy nem tudta a szabványos számot. Ez az útmutató elmagyarázza, hogy az EN 10305-2 valójában mit takar, hogyan viselkedik az E235 és az E355, mely szállítási feltételek számítanak, és hogyan kell meghatározni a megfelelő csövet anélkül, hogy a szükségtelen feldolgozásért túl kell fizetni.
Az EN 10305-2 az európai EN 10305 szabvány része, amely a hegesztett hidegen húzott precíziós acélcsövekre vonatkozik. A gyártás acélszalaggal vagy -tekerccsel kezdődik, amelyet kialakítanak és elektromos ellenállást hegesztenek egy üregbe. A hegesztett csövet ezután hidegen húzzák egy tüskén vagy dugón a végső méretig. Ez a második lépés a különbség: a hegesztés egyenletes falat és hosszú hosszúságot biztosít, míg a hideghúzás szűk méreteket, simább felületet és jobb koncentrikusságot biztosít, mint egy sima hegesztett cső.
Az emberek néha felcserélhetően használják a CDW csövet, a DOM csövet és az EN 10305-2 csövet. Közel állnak egymáshoz, de nem egyformák. A DOM leírja a gyártási útvonalat; Az EN 10305-2 szabvány határozza meg a műszaki szállítási feltételeket. Az alábbi táblázat azt mutatja, hogy hol található a három fő EN 10305 alkatrész.
| Szabványos alkatrész | Gyártási útvonal | Gyakori csőnév | Tipikus alkalmazások |
|---|---|---|---|
| EN 10305-1 | Zökkenőmentes, hidegen húzott | CDS hidraulika cső | Nagynyomású hidraulikus hengerek, kritikus folyadékteljesítmény |
| EN 10305-2 | Hegesztett, majd hidegen húzott | CDW / DOM precíziós cső | Hidraulika hengerek, teleszkópos hengerek, lengéscsillapítók, hajtótengelyek |
| EN 10305-3 | Hegesztett, majd hidegen méretezett | ERW precíziós cső | Általános mechanikai alkatrészek, szállítógörgők, alacsony nyomású feladatok |
A gyakorlati szempont egyszerű. Ha egy hegesztett csőnek hidraulikus minőségű méretszabályozásra és tiszta belső átmérőre van szüksége, az EN 10305-2 általában a legköltséghatékonyabb út. Ha az alkalmazás varratmentes testet igényel nagyon nagy nyomáshoz vagy speciális kódkövetelményekhez, az EN 10305-1 átveszi az irányítást.
A hideghúzás többet javít, mint a külső átmérő. Finomítja a falvastagság változását, javítja az egyenességet, és sűrűbb felületet hoz létre, amely jobban ellenáll a kopásnak és a korróziónak, mint a hegesztett felület. Egy jól szabályozott vonalban a hegesztési varrat meghúzódik és belekeveredik a falba, így a cső inkább egységes alkatrészként viselkedik, nem pedig gyenge vonalú hegesztett héjként.
A hidraulikus szerviznél a belső átmérő az, ahol az igazi teljesítmény él. A tömítés élettartama, a szivárgási utak és a csúszási viselkedés az azonosító kidolgozásától függ. A műhelyvilágítás alatt simának tűnő furatnak még lehetnek tengelyirányú nyomai, ovális vagy érdességcsúcsa, amely elvágja a tömítőajkat. Ezért rendszeresen szállítunk csiszolt és SRB csövet H8 ID toleranciával és Ra0.4 tükörfényezéssel. Ha valaha is túl korán cserélt hengertömítést, olvassa el cikkünket erről miért romlanak meg folyamatosan a hidraulikus hengerek tömítései részletesebben elmagyarázza az ID befejezési tényezőket.
Az EN 10305-2 szabványban leggyakrabban használt két fokozat az E235 és az E355. Az E235 egy alacsonyabb szén-dioxid-kibocsátású minőség, jó alakíthatósággal és hegeszthetőséggel. Ésszerű választás általános precíziós csőhöz, alacsonyabb nyomású hengerekhez és hajlított vagy megmunkált alkatrészekhez. Az E355 a minimális folyáshatárt 355 MPa-ra emeli, és gyakori a hidraulikus hengerhordókban, a teleszkópos szakaszokban és a nagyobb terhelésű mechanikai alkatrészekben, ahol a falvastagságnak gazdaságosnak kell maradnia.
A fokozat önmagában nem határozza meg a csövet. A szállítási feltételek szabályozzák a szilárdságot, a hajlékonyságot, a maradék feszültséget és a megmunkálhatóságot. Az EN 10305-2 olyan szimbólumokat használ, amelyeket könnyű kihagyni a beszerzési megrendeléseknél, ezért árajánlat készítése előtt erősítse meg őket.
Ha nem biztos benne, mondja el nekünk a végső műveletet. A csiszolt, hasított vagy menetes cső általában más állapotot igényel, mint a hegesztett szerelvénybe kerülő cső.
Az EN 10305-2 tűréshatárokat határoz meg a külső átmérőre, a belső átmérőre, a falvastagságra, a hosszra, az egyenességre és a végszögletességre vonatkozóan. A hidegen húzott hegesztett cső általában szűkebb külső külső és faltűréssel rendelkezik, mint az EN 10305-3 szerinti hideg méretű cső, és hidraulikus használatra ellenőrzött ID-vel is szállítható. A tipikus ID-tűrések közé tartozik a H9 az általános szervizhez és a H8 a hengerfuratokhoz, mérettől és folyamatúttól függően. A precíziós minőségeknél méterenként 0,5 mm-es vagy jobb egyenesség érhető el.
| évfolyam | Minimális folyáshatár ReH (MPa) | Tipikus szakítószilárdság Rm (MPa) | Tipikus nyúlás A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Ezek a tartományok a szállítási feltételekkel változnak. A C cső a szakítószilárdság felső és a nyúlás alsó végén lesz. Az A vagy N cső lágyabb és rugalmasabb lesz. Kritikus nyomás- vagy kifáradás esetén a mechanikai tesztelésnek és a méretellenőrzésnek a vásárlási specifikáció részét kell képeznie, nem pedig utólagos elgondolásnak.
Ennek a csőnek a klasszikus otthona a hidraulikus és pneumatikus hengerek. Teleszkópos hengerekben, lengéscsillapító testekben, hajtótengelyekben, szállítógörgőkben és precíziós mechanikus szerelvényekben is használatos, ahol a varrat nélküli cső többletköltséget jelentene hozzáadott érték nélkül. A közös menet a következetes méretek, a tiszta furat és a megbízható hegesztési minőség szükségessége hosszú gyártási ciklusokban.
Az általános CDW és DOM ellátáshoz az EN 10305-2 E235/E355 hidegen húzott hegesztett csövünk lefedi a szabványos tartományt mind minőségben, mind többféle szállítási körülmények között.
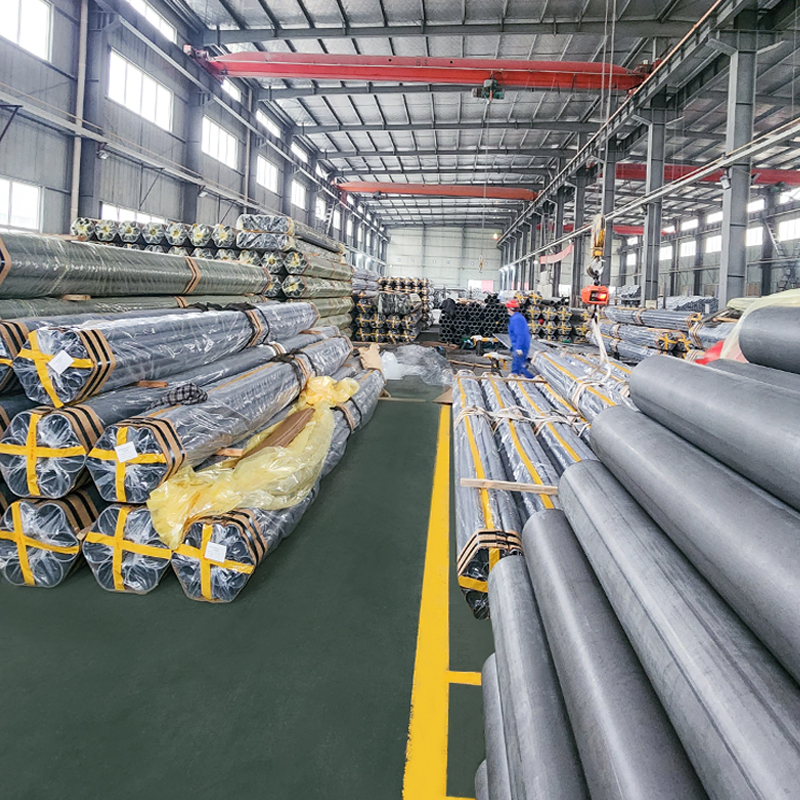 Hidegen húzott hegesztett acélcső (CDW) En10305-2, E235 E355 E460 Precíziós hidegen húzott hegesztett acélcsövek (CDW) – EN 10305-2 E235 E355 nagy toleranciájú acélcsövek hidraulikus, gépjármű-gépészeti mérnökök számára Suao Metal gyártás... Termék megtekintése →
Amikor a cső egy hidraulikus hengercsőbe kerül, az EN 10305-2 E355 szabvány szerinti hidegen húzott hegesztett csövet is gyártunk kifejezetten hengerszervizhez, a hordógyártók által elvárt méret- és felületszabályozással.
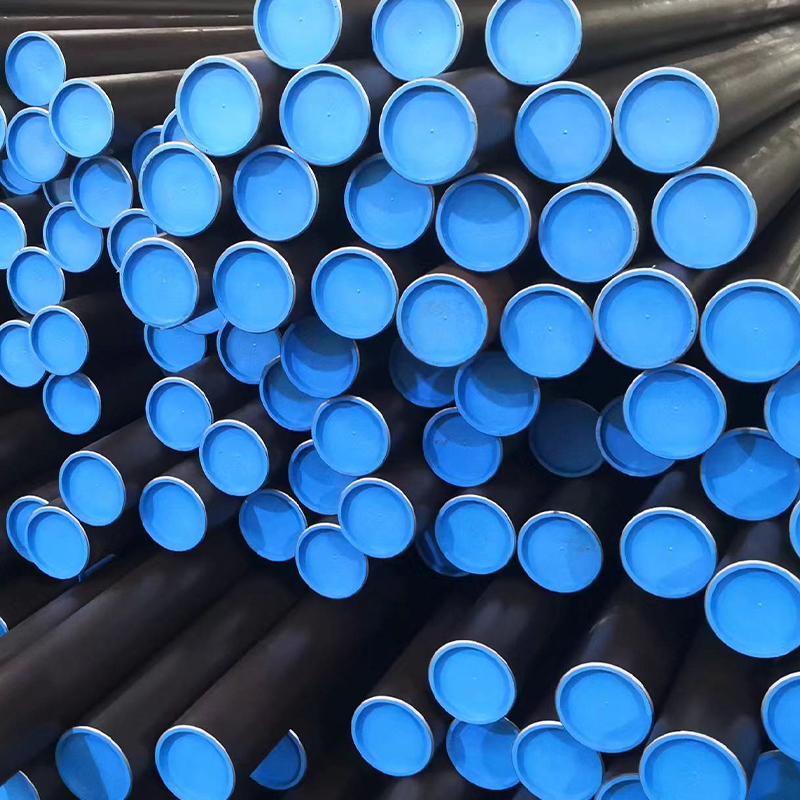 Hidraulikus hengercső – hidegen húzott hegesztett acél EN 10305-2, E355, hónoláshoz és SRB-hez Hidraulikus hengercsöveink (CDW) az EN 10305-2 E355 szabvány szerint készülnek, kiváló minőségű hegesztett acélcsövek felhasználásával, amelyeket hidegen húznak tovább a pontosság növelése érdekében,... Termék megtekintése →
Azoknál a furatoknál, amelyeknél a dugattyús tömítések láthatók, a csiszolt és az SRB cső ugyanazt az EN 10305-2 E355 alapot veszi, és az ID-t H8-ra hozza Ra0.4 tükörfényezéssel.
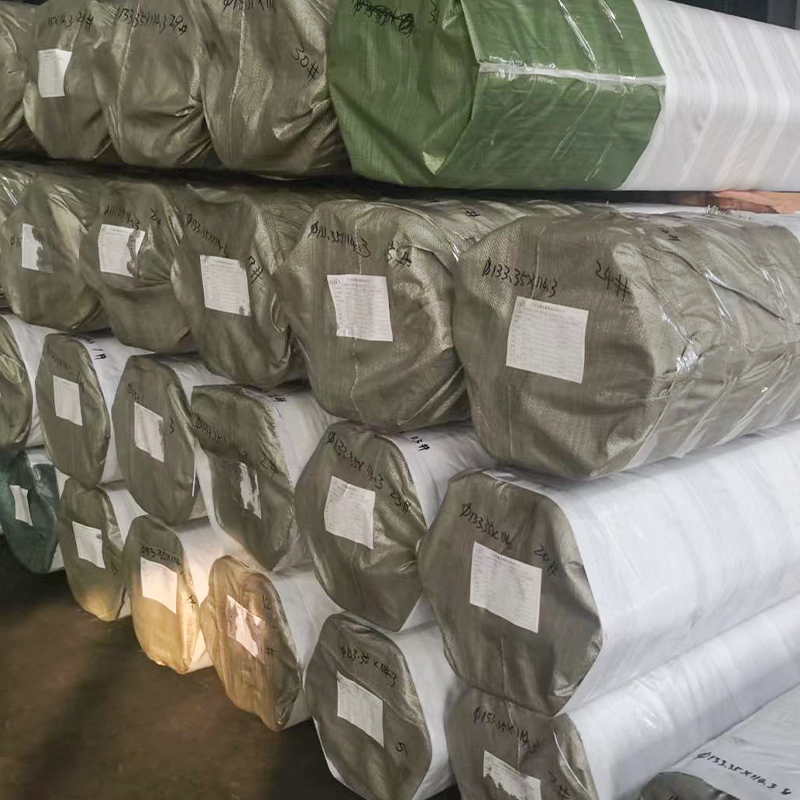 Hónelt és SRB cső – EN 10305-2 E355 H8 Ra0.4, tükör ID felület a hidraulikus hengercsőhöz EN 10305-2 hidegen húzott hegesztett (CDW) hónolt SRB csöveink precíziós megmunkálásúak, hogy tükörszerű belső felületet (Ra ≤ 0,4 μm) és H8-tűrést biztosítsanak, így ideális... Termék megtekintése →
Üzemünkben az EN 10305-2 szabvány szerinti gyártás tanúsított acélszalaggal kezdődik. Megformázzuk és ERW-vel hegesztjük az üregeket, majd a hideghúzás előtt online ellenőrizzük a hegesztést. A rajzcsökkentés, a kenés és a tüske vagy a dugó kiválasztása minden mérethez be van állítva, hogy a hegesztés megfelelően megszilárduljon, és a fal egyenletes maradjon. A húzás után a csöveket izzítják vagy szükség szerint feszültségmentesítik, kiegyenesítik, vágják és megvizsgálják.
A minőség-ellenőrzés kiterjed a kémiára, a hegesztési varrat integritására, az OD-ra, az ID-re, a falvastagságra, az egyenességre, a felület állapotára és a mechanikai tulajdonságokra. A csiszolt csőnél precíziós mérőeszközökkel mérjük a furatot, és profilométerekkel ellenőrizzük a felületi érdességet. Szállítunk foszfátozott, olajozott vagy e-bevonatú csövet is, ha az alkatrészek korrózióvédelmet igényelnek az összeszerelés előtt. Nem csak az a cél, hogy papíron megfeleljünk egy szabványnak, hanem egy olyan csövet szállítsunk, amely az első napon és tízezer ciklus után is ugyanúgy viselkedik.
A pontos árajánlat és a megfelelő cső megszerzéséhez ossza meg ezeket a részleteket szállítójával:
Minél többet mond el nekünk, annál kisebb a költséges eltérés kockázata. Kis tételek és egyedi méretek várják. Rendszeresen gyártunk nem szabványos méreteket, speciális formákat, előmunkált alkatrészeket, amelyek túlmutatnak egy egyszerű csőrendelésen.
Az EN 10305-2 szerint hidegen húzott hegesztett cső nem árucikk, ha egyszer egy hidraulikus hengerbe vagy egy precíziós szerelvénybe kerül. A minőség, a szállítási állapot, az azonosító felület és a hegesztési varrat minősége mind meghatározza, hogy a végtermék mennyi ideig tart. Válassza ki a feladat specifikációját, ellenőrizze a malom tanúsítványát, és működjön együtt egy olyan beszállítóval, aki el tudja magyarázni a folyamatot ahelyett, hogy csak árat mondana. Felfedezheti nálunk precíziós acélcsövek sorozat hogy lásd a méreteket és a felületeket, amelyeket minden nap futtatunk.

Hegesztett hidraulika csöveink hidegen húzott vagy ERW-hegesztett szalagacélb...

Hidraulikus lengéscsillapító csövünket az EN 10305-2 szabvány szerint gyártju...

Hidraulikus hengercsöveinket (CDW) az EN 10305-2 E355 szabvány szerint gyártj...

Hidegen húzott varrat nélküli (CDS) acélcsövek az EN 10305-1 szerint gyártva,...

Precíziós hidegen húzott hegesztett acélcsövek (CDW) – EN 10305-2 E235 és E35...

Áttekintés Fedezze fel hidegen hengerelt precíziós acélcsövein...


