

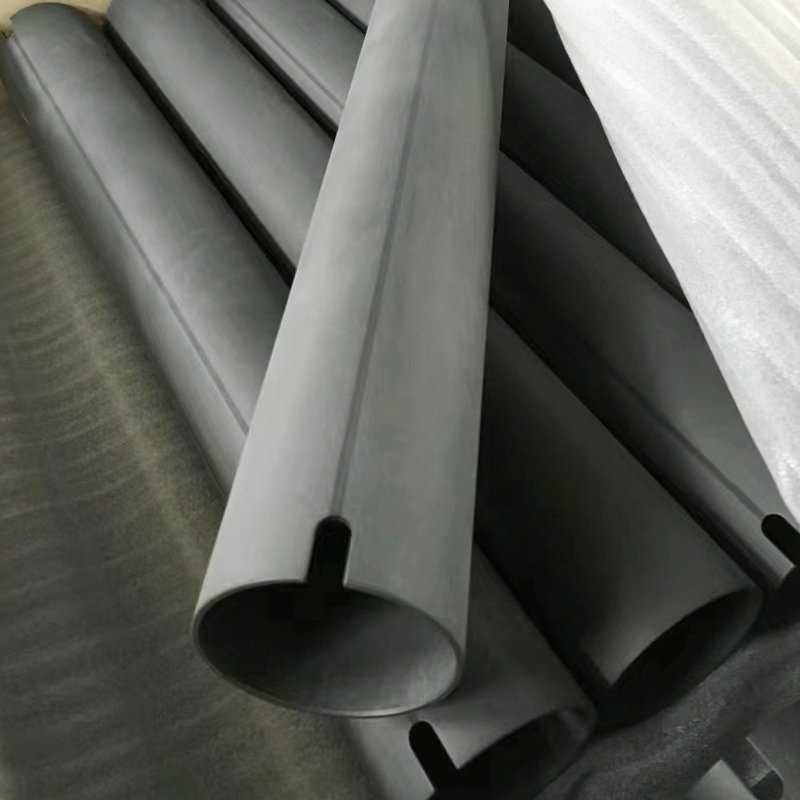
E-bevonatú acélcső – fekete elektro-bevonat, korróziógátló acélcső
E-bevonatú acélcsöveink elektro-bevonattal (E-bevonattal) vannak kezelve, hog...

A hidegen húzott acélcső fényes, tiszta felülettel hagyja el a vonalat, és pontosan ebben a pillanatban válik sebezhetővé. A csupasz acélnak nincs védelme a párás levegővel, a kondenzvízzel, az ujjlenyomatokkal vagy a kloridporral szemben, és egy precíziós cső, amely hat hetet utazott a tengeren, olyan felületi rozsda ködtel érkezhet, amelyet egyetlen ügyfél sem szeretne látni a kirakodó dokkban. A korróziógátló felületkezelés a gyakorlati megoldás, de ez nem egy termék. Ez egy folyamatcsalád, mindegyiknek megvan a maga célja, költsége és következményei.
Az évek során rengeteg csövet vontunk be, foszfátoztunk, olajoztunk és krómozottunk, és megtanultuk, hogy a helyes választás sokkal inkább attól függ, hogy mi történik a csővel, miután elhagyta tőlünk, mint magától a bevonattól. Ez a cikk bemutatja, hogyan gondolkodunk a problémáról.
A korrózió ritkán kezdődik a használat során. A gyártás és az összeszerelés közötti szakadékban kezdődik, és általában három dolog váltja ki: nedvesség, szennyeződés és idő. Egy ingadozó hőmérsékletű raktárban egymásra rakott cső minden nap kondenzvíz gyűlik össze a felületén. A kenőanyag-maradványok, a vágófolyadék, a sók és a levegőben szálló por kezelése mind-mind ezen a felületen van, és adnak valamit a korróziós cellának, amivel dolgozni lehet.
A hidegen húzott és hidegen hengerelt cső jobban ki van téve, mint a melegen hengerelt anyag, mivel a felület kémiailag aktív és mentes a malmi lerakódástól. Ugyanaz a tiszta felület, amely lehetővé teszi a csiszolt hengerfuratot vagy a tükörbevonatú rudat, eltávolítja a vékony oxidréteget is, amely egyébként lassítaná a támadást. A hidraulikus és pneumatikus alkalmazásoknál a következmény nem csak kozmetikai: a belső átmérőjű korróziós gödör felemelheti a tömítési ajakot, a lyukas dugattyúrúd pedig rövid időn belül károsítja az ablaktörlőt és a tömszelencet.
Azt is érdemes egyértelműen leszögezni, hogy a bevonat nem javítás. Ha a csőben már vannak gödrök, karcolások vagy beágyazott vízkő, akkor azt semmilyen foszfátréteg vagy festékréteg nem fogja megjavítani, sőt, ezek a hibák néhány hónappal később hólyagokként vagy tapadási hibákként megjelennek a bevonaton.
A foszfátozás az acélfelületet finom kristályos foszfátréteggé alakítja, ahelyett, hogy filmet adna a tetejére. A szénacél csövekhez a cink-foszfátozás a szokásos választás, a bevonat tömege jellemzően 2-10 g/m², attól függően, hogy a csövet festik, olajozzák vagy húzóalapként használják. A réteg mikro léptékű porózus, pontosan ezért kiváló horgony az alapozóhoz, és a rozsdamegelőző olajat is sokkal jobban tartja a helyén, mint a csupasz acél.
Szerkezeti csövek, gyártott keretek és a szállítás után festett alkatrészek esetében a foszfátozás gyakran a legköltséghatékonyabb megoldás, amit kínálhatunk. Jól működik hegesztett szerelvényekkel, feltéve, hogy az előkezelő vonal megfelelően vezérelt.
 Foszfáttal hidegen húzott precíziós acélcső A foszfáttal bevont hidegen húzott cső javítja a korrózióállóságot és a festék tapadást, így a szállítás után festett hegesztett szerkezeti keretek költséghatékony előkezelése. Termék megtekintése →
Az E-bevonat vagy elektroforetikus leválasztás elektromos mezőt használ, hogy töltött gyantarészecskéket a csőre tereljen. Az eredmény egy nagyon egyenletes fekete fólia, jellemzően 15-25 mikron, amely behatol a furatokba és a szélek köré, ahol nehézségekbe ütközik a szórófestés. A katódos epoxi rendszerek erős sópermetezési teljesítményt és jó mechanikai ellenállást biztosítanak, és az eljárás vízbázisú, ami egyre fontosabb a környezetvédelmi jelentési kötelezettséggel rendelkező ügyfelek számára.
Általában ott javasoljuk az e-bevonatot, ahol a kész gépben látható egy tubus, ahol kültéri vagy lemosási körülményeknek lesz kitéve, vagy ahol a belső felület védelemre szorul, de nem zsírosodhat. A kompromisszum az, hogy az e-coat-ot le kell csupaszítani vagy le kell takarni a hegesztés előtt egyes szerelvényeknél, és ez egy kicsi, de valódi vastagságot ad hozzá, amelyet figyelembe kell venni a szoros illeszkedésnél.
 Fekete E-bevonatú korróziógátló acélcső A fekete elektro-bevonat egyenletes belső és külső fedést biztosít, illik látható, kültéri vagy lemosható csőhöz, ahol zsírmentes védőbevonat szükséges. Termék megtekintése →
A rozsdamegelőző olaj továbbra is a cső igáslója marad, amelyet a vevő úgyis megmunkál, hegeszt vagy zsírtalanít. A jól felhordott olajfólia rendkívül gazdaságosan kezeli a rövid távú tárolást és a belföldi szállítást, normál lúgos mosással eltávolítható. Hosszabb tengeri fuvarozáshoz erősebb konzerválószert vagy gőzfázis-gátlót ajánlunk, zárókupakokkal és száraz csomagolással kombinálva.
Az olajjal kapcsolatos fő kockázat a kompatibilitás. Az erősen olajozott cső beszennyezheti az ügyfél tisztítófürdőjét, megzavarhatja a későbbi foszfátozási lépést máshol, vagy befoghatja a forgácsot egy furatba. A könnyű, tiszta, jól vízelvezető fóliák szinte mindig jobbak, mint a vastagok.
A dugattyúrudak és a hengerfuratok esetében a korrózióvédelmet és a kopásállóságot együtt kell megoldani. A 20-30 mikronos keménykrómozás, amelyet egy indukciósan edzett alapfelületre visznek fel, és utána csiszolják, alacsony súrlódású felületet biztosít, amely ellenáll a kopásnak és a nedvesség és az enyhén agresszív közegek támadásának. A bevonat minősége nagymértékben függ az előkezeléstől, a fürdőszabályozástól és a bevonat utáni csiszolástól, valamint a repedéssűrűségtől: a rosszul szabályozott krómréteg elég porózus lehet ahhoz, hogy az aljzaton meginduljon a korrózió.
 Kemény krómozott indukciós edzett dugattyúrúd Az indukciósan edzett 45# vagy 4130 acélrúd kemény krómozással kopás- és korrózióállóságot biztosít a hidraulikus és pneumatikus hengerrudakhoz. Termék megtekintése →
Néha a legmegbízhatóbb korróziógátló döntés az anyagcsere, nem pedig a bevonat. A hidegen húzott TP304 vagy TP316L rozsdamentes cső teljesen eltávolítja a bevonat kérdését élelmiszeripari, orvosi és agresszív környezeti alkalmazásoknál, a passziváció pedig visszaállítja a passzív réteget a mechanikai megmunkálás után. A rozsdamentes acélt dizájnválasztásként kezeljük, nem a bevonat helyettesítőjeként, és csak akkor ajánljuk, ha a munka valóban úgy kívánja.
Az alábbi táblázat összefoglalja, hogyan viselkednek ezek a kezelések a gyakorlatban. A fóliaadatok tipikus tartományok, nem abszolút korlátok, mivel a fürdő kémiája, az aljzat állapota és a vevő specifikációja mind megváltoztatja az eredményt.
| Kezelés | Tipikus film | Legjobb illeszkedés | Megnézendő pontok |
|---|---|---|---|
| Cink-foszfátozás | 2-10 g/m² | Festendő cső, szerkezeti és hegesztett részek | Tiszta, aktív felületet igényel; porózus réteg olajat vagy festéket igényel |
| Elektroforetikus bevonat | 15-25 µm | Látható részek, furatok, kültéri és lemosási feladat | A vastagság befolyásolja a rohamokat; maszkolás szükséges a hegesztés előtt |
| Rozsdamegelőző olaj | 1-5 g/m² | Megmunkáló készlet, rövid tárolás, belföldi szállítás | Korlátozott páratartalom elleni védelem; eltávolítási és kompatibilitási problémák |
| Kemény krómozás | 20-30 µm | Dugattyúrudak, hengerfuratok, csúszóérintkező | Repedéssűrűség szabályozása; átmérő változás a bevonat és csiszolás után |
| Passzivált rozsdamentes | Passzív réteg | Élelmiszer, orvosi, vegyileg agresszív közeg | Magasabb anyagköltség; a kloridok továbbra is gondozást igényelnek |
Valójában itt születik a legtöbb beszerzési probléma. A hosszan tartó tároláshoz gyönyörűen bevont cső, de olyan hegesztőcellának szánták, amely nem fogadja be a cinkben gazdag réteget, a bevonat meghibásodása, függetlenül attól, hogy mennyire jól teljesített egy sószóró szekrényben. Három kérdést teszünk fel, mielőtt bármit is ajánlanánk:
Az összeszerelésre készen szállított kész hidraulikus hengerhordóknál például gyakran előnyben részesítik a száraz vagy nagyon enyhén olajozott furatot, mint egy erős konzerválószert, mert a szerelősor úgyis megtisztítja az alkatrészt, és egy ragadós fólia felfogja a port. A nedves helyre szállított konténeres csövek esetében a nehezebb rendszer végsapkákkal és szárítóanyag-csomagokkal többszörösen megtérül.
Minden általunk kínált kezelés az azt megelőző lépésektől függ. A zsírtalanításnak teljesen el kell távolítania a húzó- és vágóolajokat; pácolás vagy mechanikai tisztítás esetén egyenletes, aktív acélfelületet kell kitenni; az öblítésnek el kell távolítania a maradék sókat, amelyek egyébként a film alatt ülnének. Feldolgozósorunkat a fürdőkoncentráció, a hőmérséklet, a tartózkodási idő és az öblítővíz minősége alapján ellenőrzik, a film tömegét vagy a bevonat vastagságát pedig minden egyes mintadarabon ellenőrzik.
Ezek egyike sem képes elrejteni a hibás aljzatot, ezért az egyenességet, a méreteket és a felület állapotát inkább bevonatolás előtt, mint utána ellenőrizzük. A karcolásra felvitt bevonat az adott karcolásnál meghibásodik, és a bevonatot fogják hibáztatni.
A vevők számára a gyakorlati ellenőrzés egy írásos specifikáció: milyen kezelés, milyen szabvány, milyen fóliatömeg vagy vastagság, adott esetben mennyi a sópermetezés időtartama, és hogyan kell az alkatrészt csomagolni. Mindig szívesen segítünk ennek a specifikációnak a kidolgozásában, mert egy egyértelmű leírás sok levelezéstől kíméli meg mindkét oldalt a későbbiekben.
A korróziógátló kezelés a precíziós cső költségének kis töredéke, és az alkatrész teljes értékét megóvja. Ha nem biztos abban, hogy melyik útvonal felel meg a pályázatának, küldje el nekünk a rajzot, az anyagminőséget és a környezet leírását, és mi őszintén elmondjuk, melyik lehetőséget választanánk, és melyiket kerülnénk el.
Technikai csapatunkat a címen érheti el kapcsolati oldal , és a három gyakori kezelés közelebbi összehasonlításához megtalálhatja megjegyzésünket a e-bevonat kontra foszfátozás és olajozás hasznos kiindulópontként.

E-bevonatú acélcsöveink elektro-bevonattal (E-bevonattal) vannak kezelve, hog...

Hidraulikus lengéscsillapító csövünket az EN 10305-2 szabvány szerint gyártju...

Áttekintés Fedezze fel hidegen hengerelt precíziós acélcsövein...

Varrat nélküli lengéscsillapító csöveinket az EN 10305-1 szabvány szerint gyá...

A megmunkált acél szerkezeti egységeinket precíziós tervezéssel acél- és alum...

Egyedi gyártmányú csöveink precíziós hajlított, hegesztett és formázott csöve...


