

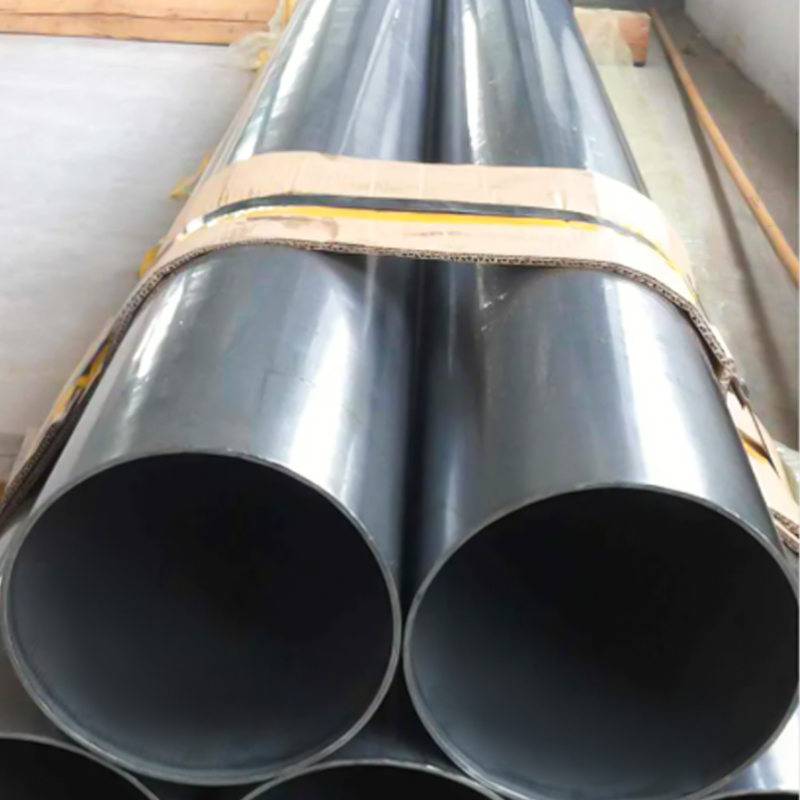
Hidegen húzott varrat nélküli hidraulika cső – ASTM A519 1020, Ø1" x 0,120", sima átmérőjű hidraulikus hengerekhez
ASTM A519 1020 hidegen húzott varrat nélküli hidraulika csöveinket nagynyomás...

A hidegen hengerelt cső csendes hírnévnek örvend az autógyártásban. Ritkán jelenik meg a specifikációs lapon főcímként, de mégis meghatározza, hogy egy lengéscsillapító, egy hajtótengely, egy üléskeret vagy egy hidraulikavezeték milyen következetesen teljesít az úton. A vásárlók és mérnökök számára ritkán merül fel a kérdés, hogy „hidegen hengerelt vagy sem?” Ez az, hogy a cső minősége, hegesztési varratja, méretfegyelme és felületi állapota megfelel-e az alkatrész munkaciklusának.
A HL Tube-nál napjainkat azzal töltjük, hogy szalagokat és csöveket olyan alkatrészekké alakítunk, amelyeknek illeszkedniük kell, mozogniuk és tartósnak kell lenniük. Ez az útmutató megosztja, hogy mire kell figyelnünk, ha hidegen hengerelt csövet írnak elő az autóipari alkatrészekhez, hol illeszkedik a legjobban, és hogyan lehet megakadályozni, hogy a program megbotljon a tűréseken vagy a felületkezelésen.
A hidegen hengerelt cső acélszalagként kezdődik, csővé hengerelve, majd hidegen hengerelve csökkenti a falat, javítja a koncentrikusságot és finomítja a felületet. Az eljárás feszesíti a méretkonzisztenciát, és simább felületet ad, mint a melegen kész cső. Az autóipari alkatrészek esetében ez azért számít, mert sok alkatrészt nagy térfogatú cellákban alakítanak ki, hajlítanak, csavarnak, hegesztenek vagy megmunkálnak, ahol a kis eltérések megsokszorozódnak.
Két szabvány jön gyakran elő: ASTM A513 Type 2 Grade 1010 és EN 10305-3 E235. A Grade 1010 alacsony szén-dioxid-kibocsátású hegeszthetőséget és alakíthatóságot kínál a konzolokhoz, lengéscsillapítótestekhez és könnyű szerkezeti részekhez. Az E235 egy elterjedt precíziós hegesztett hidegen hengerelt csőminőség mechanikai és autóipari alkalmazásokhoz, ahol szilárdságra, hajlíthatóságra és tiszta felületre van szükség. Egyik fokozat sem varázslatos válasz; a falvastagság, a hegesztési varrat minősége és a későbbi folyamat határozza meg, hogy a cső viselkedik-e.
 ASTM A513 Type 2 hidegen hengerelt DOM acélcső A precíziós hegesztésű, 1010-es osztályú DOM-cső és a kapcsolódó alacsony szén-dioxid-kibocsátású minőségek állandó OD/ID-t és alakíthatóságot biztosítanak a konzolokhoz, lengéscsillapítótestekhez és könnyű szerkezeti részekhez. Termék megtekintése →
A gyakorlati előnyök egyértelműek: egységes fal, jó ovális szabályozás, a bevonatot jól felvevő felület és az utólagos alakítással szabályozható hegesztési varrat. A korlátok ugyanúgy valóságosak. A hidegen hengerelt cső nem helyettesíti a varrat nélküli vagy hidegen húzott csövet minden nagynyomású hidraulikus alkalmazásban. Erősen illeszkedik, ha az alkatrésznek állandó OD/ID-re, vékony falakra és hatékony, nagy térfogatú alakításra van szüksége.
Az autóipari alkatrészek olyan helyeken használnak csöveket, amelyek néha szerkezetiek, néha folyadékot szállítanak, és néha mindkettőt. A hidegen hengerelt cső általában ott találja meg a helyét, ahol az alkatrésznek tiszta felületre, megismételhető méretekre és költséghatékony hegesztett szerkezetre van szüksége.
A lengéscsillapító testek és a lengéscsillapító hengerek egyenességet, ovális szabályozást és olyan belső felületet igényelnek, amely nem szakítja el a tömítést. Egy hidegen hengerelt acélcső, például 50 x 1 mm, praktikus kiindulópont lehet, de a valós specifikációnak tartalmaznia kell az ID-tűrést, a felületi érdességeket, a hegesztési varrat állapotát és a korrózióvédelmet. A padon jól mérhető, de durva hegesztési varratú cső továbbra is tömítéskopást okozhat használat közben.
 Hidegen hengerelt lengéscsillapító hengercső polírozott ID-vel A polírozott ID hengercső Ø50 x 1,5 mm-ben támogatja a dugattyú egyenletes mozgását és tömítését; megfeleljen az ID tolerancia, a felületi érdesség és a hegesztési varrat a csillapító követelményeknek. Termék megtekintése →
Gyakran emlékeztetjük a vásárlókat, hogy a lengéscsillapító cső csak egy része a lengéscsillapító rendszernek. Az olaj, a tömítés, a rúd felülete és a krimpelési folyamat mind kölcsönhatásban vannak. A „tűrésben” lévő, de a tömítőanyaghoz nem illeszkedő cső továbbra is sikertelen lehet az érvényesítésben. Ezért inkább a rajzot és az alkalmazást nézzük, nem csak egy tubusméretet. A csillapítócsövek felépítésének tágabb áttekintése érdekében a mi autó lengéscsillapító cső oldal hasznos kiindulópont.
A hajtótengelyek, a kormányoszlopok, az üléskeretek, a tetőívek és a kereszttartók gyakran használnak hegesztett mechanikus csöveket, mivel azok nagy mennyiségben vághatók, hajlíthatók és összehegeszthetők. Ezekben az alkalmazásokban a hidegen hengerelt csövek tiszta felületet biztosítanak a festéshez vagy az e-bevonathoz, valamint egy egységes falat a súrlódáshoz vagy a hornyoláshoz. Ahol a nyomaték és a kifáradás nagyobb szilárdságot követel meg, a hidegen húzott vagy DOM cső lehet a jobb választás, és a szállítónak inkább ezt kell mondania, mintsem egy folyamatot minden alkatrészbe erőltetni.
 ASTM A513/A519 precíziós hajtótengely cső Nagy szilárdságú hegesztett/DOM vagy varrat nélküli cső nyomatékátvivő hajtótengelyekhez, karbon és 4130-as minőségben, szűk tűréssel és sima felülettel. Termék megtekintése →
A hajtásláncos munkákat csapatunk megbeszélheti hajtótengely cső opciók az ASTM A513/A519 és az EN 10305-2 típusok között, ha a terhelési eset többet igényel, mint egy szabványos hidegen hengerelt cső.
A hidegen hengerelt cső specifikációt az alkatrész köré kell építeni, nem pedig egy korábbi programból másolni. Négy bemenet számít leginkább: az alakítási folyamat, a terhelési és kifáradási ciklus, a korróziónak való kitettség és az összeszerelési módszer. A forgó húzóhajlítón hajlított csőnek más alakíthatóságra van szüksége, mint a CNC soron megmunkált csőnek.
| Fokozat / szabvány | Tipikus karakter | Gyakori autóipari felhasználás | Mit kell megerősíteni |
|---|---|---|---|
| ASTM A513 Type 2 Grade 1010 | Alacsony szén-dioxid-kibocsátású hegesztett hidegen hengerelt cső; jó alakíthatóság és hegeszthetőség | Lengéscsillapító testek, konzolok, üléskeretek, általános mechanikus cső | Hegesztési varrat, ovális, ID-bevonat, bevonat |
| EN 10305-3 E235 | Precíziós hegesztésű hidegen hengerelt cső; kiegyensúlyozott szilárdság és alakíthatóság | Szerkezeti csövek, függesztőkarok, mechanikai szerelvények | Kémiai összetétel, tűrésosztály, felületi állapot |
| EN 10305-2 E235 / E355 | Hidegen húzott hegesztett cső a szűkebb tűrések és a nagyobb szilárdság érdekében | Hidraulika hengerek, kormánymű, hajtáslánc | ID/OD tolerancia, egyenesség, maradék feszültség |
| ASTM A519 1020/1026 | Zökkenőmentes vagy DOM opciók, ahol átkeményedés vagy nagyobb szilárdság szükséges | Hajtótengelyek, kormánymű, teherhordó alkatrészek | Megmunkálhatóság, hőkezelés, fáradási adatok |
Az asztal nem bevásárlólista. Emlékeztetőül szolgál, hogy a „hidegen hengerelt cső” folyamatok és minőségek családját írja le, nem pedig egy cserélhető elemet. Az 1010-es cső és az E355-ös cső névleges méretű lehet, de hajlítás, hegesztés vagy hőhatás után is nagyon eltérően viselkednek.
Az autóipari programokban a cső gyakran nem azért hibásodik meg, mert rossz a minőség, hanem azért, mert egy másodlagos jellemző laza maradt. Nézzük:
Ezek a pontok nem öncélú papírmunka. Ezek a különbségek a vevő cellájában zökkenőmentesen futó cső és a selejteket, átdolgozást vagy vonalleállást okozó cső között. Az autóipari vásárlók hajlamosak olyan beszállítót értékelni, aki közérthetően elmagyarázza a kockázatot, és egy működőképes toleranciát javasol, nem pedig azt, aki egyszerűen a legalacsonyabb számot adja meg.
A jó beszerzés egy rajzzal és egy őszinte beszélgetéssel kezdődik a mennyiségről, a folyamatról és az érvényesítésről. Megkérjük az alkatrész rajzát, acélminőséget vagy azzal egyenértékű, OD/ID/falat, hosszt, tűréshatárt, felületi minőséget, végfelhasználási környezetet, éves mennyiséget, valamint azt, hogy a cső hajlításra, hegesztésre, megmunkálásra vagy bevonásra kerül-e. Ha a válasz „nem vagyunk biztosak benne”, az rendben van; jobb az első tekercs elvágása előtt leülepedni.
Előnyben részesítjük az ellenőrzési tervet is mielőbb egyeztetni: anyagtanúsítvány, méretjelentés, felület állapota, hegesztési varrat ellenőrzése, valamint az esetleges bevonási vagy olajozási igény. Az a beszállító, aki meg tudja magyarázni, miért szűk a tűréshatár, és mi történik, ha elsodródik, hasznosabb egy autóipari program számára, mint egy katalógus, amely hosszú osztályzatlistát tartalmaz.
A hidegen hengerelt cső alkalmas anyag az autóipari alkatrészekhez, ha az alkalmazás tiszteletben tartja erősségeit: egységes méretek, jó felület, hatékony hegesztés és térfogati alakíthatóság. Ez nem a megfelelő válasz minden nyomás vagy fáradtság esetére, és egy jó csőszállítónak hajlandónak kell lennie erre. Ha hidegen hengerelt csövet mér a hidegen húzott, DOM vagy varrat nélküli opciókhoz, küldje el nekünk a rajzot és a munkaciklust. Segítünk leszűkíteni a specifikációt olyan csőre, amely az alkatrészhez illik, nem csak a vásárlási rendeléshez.

ASTM A519 1020 hidegen húzott varrat nélküli hidraulika csöveinket nagynyomás...

Áttekintés Fedezze fel hidegen hengerelt precíziós acélcsövein...

Speciális alakú acélcsöveinket olyan egyedi profilokat igénylő alkalmazásokho...

Hidegen húzott varrat nélküli (CDS) acélcsövek az EN 10305-1 szerint gyártva,...

Hidegen húzott varrat nélküli acélcső (CDS) – DIN 2393 és ASTM A519 (ST37-2, ...

Hidegen húzott, rozsdamentes acél precíziós cső – ASTM A269 TP304, TP316L (10...


