

Ötvözött acél hőcserélő csövek – varrat nélküli és hegesztett, magas hőmérsékletnek ellenálló
Szénacél hőcserélő csöveinket alacsony és közepes hőmérsékletű hőátadó alkalm...

Ha megélhetéséért mechanikus vagy hidraulikus csövet vásárol, nemegyszer hallotta már ezt a kérdést: vajon a DOM-cső ugyanaz, mint a varrat nélküli cső, és valóban számít-e a különbség? A rövid válasz az, hogy két különböző termékről van szó, amelyek két különböző úton készülnek, és a köztük lévő különbség a tűrésekben, a nyomásképességben, a megmunkálhatóságban és az árban mutatkozik meg. Mindkét típust hidegen sorsoljuk minden nap, és őszinte válaszunk az, hogy egyik sem nyer egyenesen. Az számít, hogy melyik illik az Ön által épített részhez.
A DOM a Drawn Over Mandrel rövidítése, amely a befejező műveletet írja le, nem pedig a kiindulási anyagot. A folyamat lapos hidegen hengerelt acélszalaggal kezdődik, amelyet szélesre hasítanak, kör alakúra alakítanak és hosszirányban hegesztenek. A külső hegesztési varrat le van vágva, majd a cső a húzópadra kerül: áthúzzák egy keményfém szerszámon, amely csökkenti a külső átmérőt, miközben a furat belsejében lévő edzett tüske szabályozza a belső átmérőt egyidejűleg.
Mivel a fal egyidejűleg két merev szerszám közé préselődik, az eredmény egy szokatlanul egyenletes falvastagságú, egyenes furatú és kiváló koncentrikusságú cső. A hegesztési varrat nincs eltávolítva. Összenyomják és addig húzzák, amíg a szemnek szinte láthatatlanná válik, mégis jelen van, és örvényáram-teszttel vagy savas maratással meghatározható. A megfelelően hegesztett és megfelelően meghúzott varrat pontosan ez az oka annak, hogy a DOM cső több millió cikluson át kitart a hidraulikus üzemben. A gyakori specifikációk közé tartozik az EN 10305-2 E235 és E355, az ASTM A513 és a DIN 2393 tartomány, a nagy átmérőjű vékonyfalú változatokkal nagyobb hengeres munkákhoz.
 Hidegen húzott hegesztett acélcső (CDW) En10305-2, E235 E355 E460 Precíziós hidegen húzott hegesztett acélcsövek (CDW) – EN 10305-2 E235 E355 nagy toleranciájú acélcsövek hidraulikus, gépjármű-gépészeti mérnökök számára Suao Metal gyártás... Termék megtekintése →
A varrat nélküli csövek tömör acél kerek rúdként indulnak. A tuskót felmelegítik, átlyukasztják, hogy üreges héjat hozzanak létre, majd melegen hengerelve vagy extrudálják, végül méretre hidegen húzzák, általában tüskén vagy dugón keresztül. Az első átszúrási lépéstől az utolsó húzásig a cső hosszában sehol nincs hegesztés.
Ez az egyetlen tény vezérel minden mást. A hegesztés hiánya azt jelenti, hogy nincs hőhatású zóna, nincs ellenőrizendő varrat, és minden irányban azonosan viselkedik a fal. A nagynyomású áramkörök, a nagy ciklusú kifáradás és a korrozív szolgáltatás esetében a mérnökök gyakran előnyben részesítik a hidegen húzott varrat nélküli termék homogén falát. A leggyakrabban idézett specifikációk az ASTM A519 és az EN 10305-1, és a rozsdamentes minőségek, például az ASTM A269 ugyanazt a logikát követik.
A kompromisszumok valósak. Az átszúrás eleve több falexcentricitást hagy maga után, mint a szalagalakítás, így a furat kissé eltérhet a középponttól a külső átmérőhöz képest. A vékony falakat és a nagyon nagy átmérőket nehezebb beszerezni, a minimális rendelési mennyiségek kevésbé rugalmasak, és mind az ár, mind az átfutási idő általában magasabb, mint egy megfelelő DOM-méret. Amikor egy rajz nehéz falakat és agresszív megmunkálást igényel, ezt a prémiumot gyakran megéri fizetni.
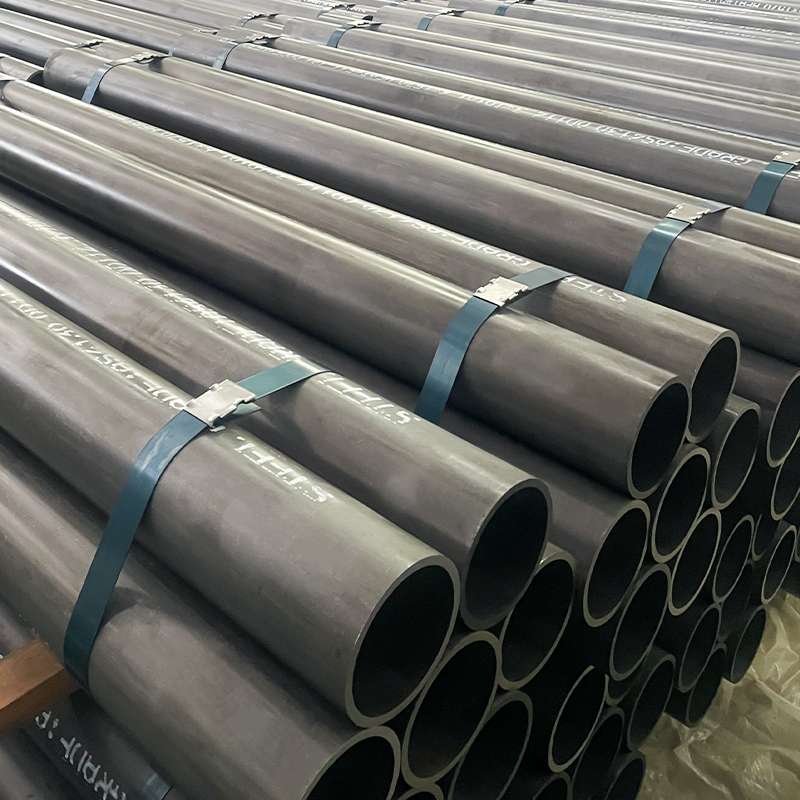 Hidegen húzott varrat nélküli acélcső (CDS) DIN 2393 ASTM A519, ST37-2 ST52.3 Hidegen húzott varrat nélküli acélcső (CDS) – DIN 2393 ASTM A519 (ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6 fokozat) Termék megtekintése →
Az alábbi táblázat összefoglalja azokat a különbségeket, amelyek a leginkább számítanak az idézés és a folyamattervezés során. Használja kiindulási pontként, majd erősítse meg a pontos tűréshatárokat, amelyekre az alkalmazásnak szüksége van.
| Attribútum | DOM cső | Varrat nélküli cső |
|---|---|---|
| Kiindulási anyag | Hidegen hengerelt szalag, csőbe hegesztett | Tömör tuskó, áttört |
| Hegesztési varrat | Jelenleg, szinte egy szintre húzva | Egyik sem |
| Falvastagság egyenletessége | Kiváló, szalagmérővel beállított | Jó, több különc a piercingtől |
| Koncentrikusság | Rajz után nagyon szoros | Jó, történelmileg lazább |
| Tipikus szabványok | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Nagynyomású és fáradtsági szolgálat | Megbízható, ha a varrás ép és tesztelt | Előnyös, homogén falú |
| Relatív költség | Általában alacsonyabb | Általában magasabb |
| Átfutási idő és mérettartomány | Rövidebb; széles választék, beleértve a vékony falat is | Hosszabb; kevesebb lehetőség nagy OD-nál |
| A legjobban illeszkedő alkalmazások | Hengercsövek, csiszolt csövek, lengéscsillapítók, hajtótengelyek, szállítógörgők | Nagynyomású vezetékek, hőcserélők, fúrócső, nehézfalú megmunkált alkatrészek |
A falak eltérései a hónolás és a hántolás során keletkező selejt első számú oka. Az ellenőrzött szalagmérőből kialakított DOM-cső jellemzően csak kismértékben változó falú falfelülettel lép be a hónológépbe, így a leforgácsolás egyenletes marad, és a kész furat kevesebb menetben tisztul. A nagyobb excentricitású varrat nélküli cső további leforgácsolást igényelhet, ami megnöveli a ciklusidőt, és a furatot a szükséges H8 tűréssávon kívülre tolhatja.
A hazai és az importált DOM csövet rutinszerűen hajlítják, hornyolják és csiszolják. A húzott varrat jól viselkedik ezeknél a műveleteknél, de alkalmasnak kell lennie a fáradtság-kritikus feladatra. A varrat nélküli cső teljesen eltávolítja ezt a változót. Ha az alkatrész nagy nyomáson forog, vagy tolató terhelést tapasztal, a varrat hiánya megéri a többletköltséget. Azok a vásárlók, akik szélesebb körben szeretnének látni, hogyan változtatják meg a hegesztési útvonalak a teljesítményt, elolvashatják összefoglalónkat ERW vs DOM vs CDS csövek specifikáció zárolása előtt.
Mindkét család tisztán megmunkálható, ha a megfelelő minőséget és keménységet választják. A DOM általában simább rajzolt felülettel érkezik mind az OD-n, mind az ID-n, ami lerövidíti a polírozási időt. A varratmentesség hajlamos valamivel nehezebben futni a nehéz falú méreteknél, ami meghosszabbíthatja vagy lerövidítheti a szerszám élettartamát a sebességtől és előtolástól függően. Beszéljen beszállítójával a szállított állapotról: az izzított, normalizált vagy húzott módon nagyobb különbséget jelent, mint azt a legtöbben várják.
A szalag olcsóbb, mint egy áttört tuskó, és kevesebb anyagot használ ugyanahhoz a kész mérethez, így a DOM általában alacsonyabb kilogrammonkénti áron érkezik. Ez az előny a vékony falú és nagy átmérőjű méreteknél nő, ahol a hegesztés és a húzás egyszerűen hatékonyabb út, mint egy nehéz tuskó átszúrása és lecsökkentése.
Egyetlen hidraulikus hengeres programnál ritkán a költségkülönbség a döntő tényező. A nagy volumenű görgős vagy lengéscsillapító sorozatnál nagyon gyakran az.
A legtöbb hidraulikus és pneumatikus munkahenger természetes módon illeszkedik a DOM-hoz, mert a koncentrikusság és a tiszta furat többet jelent, mint a varratmentes fal elméleti előnyei. Az EN 10305-2 E355 és ASTM A513 minőségek dominálnak ezen a téren, és megbízhatóan csiszolnak tükörfényesre. Nyújtsa ki a varratmentességet, ha az üzemi nyomás szélsőséges, amikor az alkatrészt egy elosztóba hegesztik úgy, hogy nincs helye kétségnek a varrat tekintetében, vagy ha a fal elég nehéz ahhoz, hogy a hegesztési útvonal gazdaságtalanná váljon.
Egy gyakorlati szempont: a csőminőség megválasztása kevésbé számít, mint az Ön által megadott felület. A rudak és hengerek szervizeléséhez általános követelmény a H8 furattűrés Ra0,4 érdesség mellett, és ezt inkább a rajzra kell írni, mint feltételezni. Mi szállítunk csiszolt és SRB hengercső mind a DOM-ban, mind a varrat nélküli alapanyagokban, így az ügyfelek a beszállítóváltás nélkül is kicserélhetik a költségeket a teljesítménnyel.
 Hidraulikus hengercső – hidegen húzott hegesztett acél EN 10305-2, E355, hónoláshoz és SRB-hez Hidraulikus hengercsöveink (CDW) az EN 10305-2 E355 szabvány szerint készülnek, kiváló minőségű hegesztett acélcsövek felhasználásával, amelyeket hidegen húznak tovább a pontosság növelése érdekében,... Termék megtekintése →
Szinte minden technikai megbeszélés során felvetődik néhány mítosz, és ezek korai tisztázása sok utómunkát takarít meg:
A megfelelő válasz a DOM versus zökkenőmentes kérdésre szinte soha nem érkezik katalógusból. Ez abból adódik, hogy a gyártási útvonalat hozzá kell igazítani a rakodóházhoz, a befejező lépéshez és a megvásárolni kívánt mennyiséghez. Küldje el nekünk rajzát a falakkal, a tűréshatárral, a minőséggel és a felületkezeléssel, és mi egyértelműen megmondjuk, melyik útvonal adja a jobb részt jobb áron, és miért.

Szénacél hőcserélő csöveinket alacsony és közepes hőmérsékletű hőátadó alkalm...

ASTM A519 1020 hidegen húzott varrat nélküli hidraulika csöveinket nagynyomás...

Varrat nélküli lengéscsillapító csöveinket az EN 10305-1 szabvány szerint gyá...

ASTM A519 hidraulikus hengercsöveink precíziós gyártású, hidegen húzott varra...

Hidegen húzott varrat nélküli (CDS) acélcsövek az EN 10305-1 szerint gyártva,...

Hidegen húzott varrat nélküli acélcső (CDS) – DIN 2393 és ASTM A519 (ST37-2, ...


