

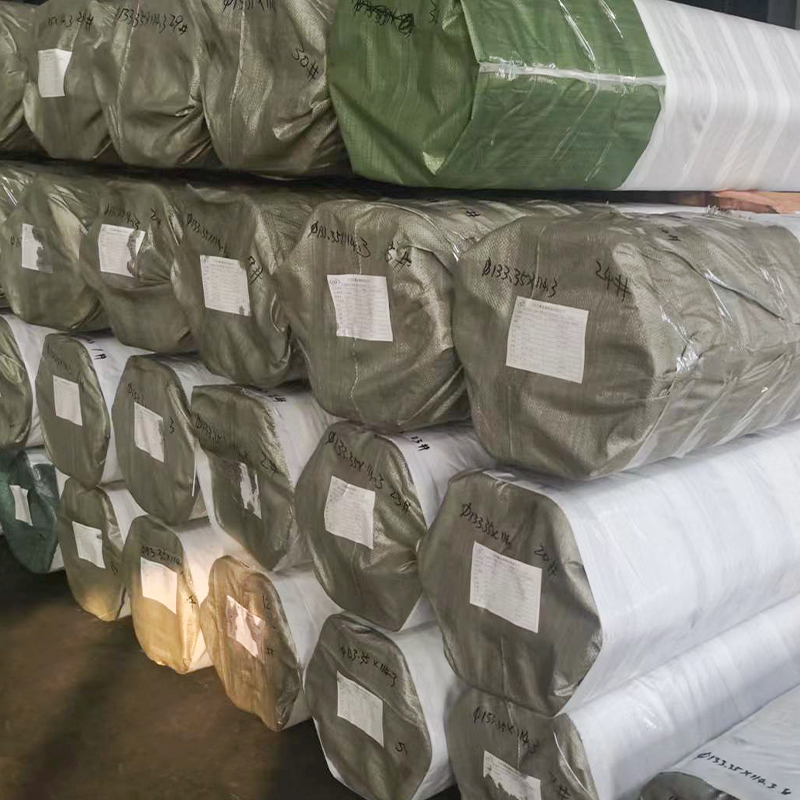
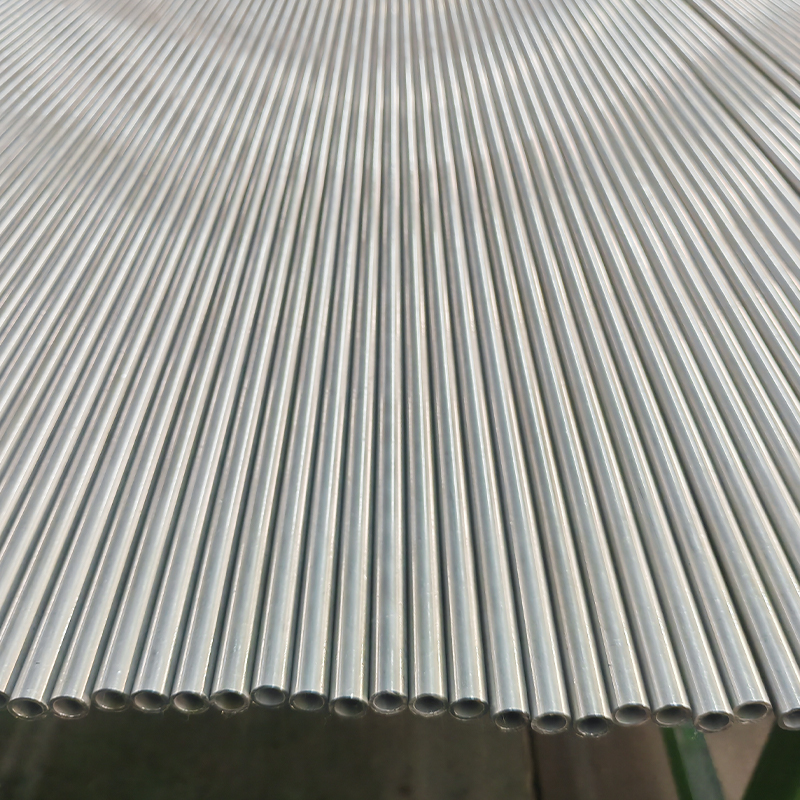
Hidegen húzott varrat nélküli hidraulika cső – ASTM A519 1020, Ø1" x 0,120", sima átmérőjű hidraulikus hengerekhez
ASTM A519 1020 hidegen húzott varrat nélküli hidraulika csöveinket nagynyomás...

A varrat nélküli és a hegesztett hidraulikus hengercsövek közötti teljesítménykülönbség a malomnál kezdődik. A varrat nélküli csöveket tömör kerek tuskóból szúrják ki – melegítik és forgószúrják, majd tüskén meghosszabbítják. Az üreges héjat hidegen húzzák vagy hidegen húzzák a végső méretig. Nincs hosszanti ízület.
A hegesztett cső lapos hengerelt szalagként kezdődik. A szalagot hengerré alakítják, és nagyfrekvenciás indukciós hegesztéssel vagy AWI-hegesztéssel összeillesztik. A hegesztett cső látható belső hegesztési gyöngyöt és hőhatású zónát (HAZ) tartalmaz. A varrat nélkülivel versenyezve sok üzletben a hegesztett csövet egy tüskére húzzák. Ezt hidegen húzott hegesztett (DOM) eljárás finomítja a mikroszerkezetet, ellaposítja a hegesztési gyöngyöt, és a tűréseket a zökkenőmentes szinthez közelíti. Lehet forrást hidegen húzott hegesztett (DOM) csövek az EN 10305-2 fokozatban az igényes hidraulikus alkalmazásokhoz.
A kiindulási állomány kontrasztja magyarázza a falegyenletesség, a maradékfeszültség és a hibaeloszlás alapvető különbségeit.
Amikor egy hidraulikus henger 0 és 350 bar között forog, a cső fala karikafeszültséget, axiális feszültséget és fáradási terhelést tapasztal. Az E355-ből (St52) készült varrat nélküli cső általában 355 MPa minimális folyáshatárt biztosít. Egy hasonló, 1026-os hegesztett cső 310 MPa hozamot adhat – nagyjából 12%-kal alacsonyabb.
A nyomáskapacitás ugyanezt mondja el. Az 50 mm-es külső átmérőjű × 5 mm-es falcső Barlow-képletével a 600 MPa szakítószilárdságú varrat nélküli E355-ös cső 1200 bar feletti felszakítási nyomásnak is ellenáll. A hegesztett ekvivalens 1026-ban (szakítószilárdság ~440 MPa) 880 bar közelében repedne. Az ASME B31.3 varrat nélküli csövet a 20-25%-kal nagyobb megengedett üzemi nyomás mint egy azonos méretű és anyagú hegesztett cső. Ez az árrés számít a mobil hidraulikában, ahol a lökésnyomások a névleges érték 1,5-szeresét teszik ki.
A fáradtságállóság még jobban elválasztja a kettőt. 10⁷ ciklusnál a hidegen húzott varrat nélküli csövek fáradási határa jellemzően 15-30%-kal meghaladja az egyenértékű hegesztett cső kifáradási határát. Az ok egyszerű: a hegesztési varrat HAZ lokális szemcsenövekedést, mikroporozitást és húzó-maradék feszültségeket tartalmaz, amelyek repedés keletkezési helyként szolgálnak. A DOM cső erős hideg munka után visszanyeri a fáradtság elvesztésének nagy részét – de ritkán egyezik meg egy teljesen átedzett varrat nélküli csővel ciklikus üzemben.
A hidraulikus hengertömítés teljesítménye a belső felület érdességétől (Ra) és az átmérőtűréstől függ. A durvább vagy túlméretezett furat felgyorsítja a tömítés kopását és a belső szivárgást. A számok egyértelművé teszik a választást.
| Cső típusa | ID érdesség (Ra) | Tipikus tolerancia |
|---|---|---|
| Zökkenőmentes hidegen húzott | 0,8 – 1,6 µm | H8 – H9 |
| Hegesztett (ERW hegesztett) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (Hidegen húzott hegesztett) | 0,4 – 0,8 µm | H8 – H9 |
| Polírozott Seamless | 0,2-0,4 µm | H8 (0,025 mm-en belül) |
Az Ra 6,3 µm-es nyers hegesztett cső átrágja a poliuretán U alakú tömítést az ipari hengerekben. Még a hidegen húzott varrat nélküli cső Ra 1,2 µm-nél is jól teljesít, de ahol az alkalmazás tükörfuratot igényel – például a szervohidraulikus hengereknél – csiszolt SRB cső, Ra ≤0,4 µm közvetlenül 30-50%-kal meghosszabbítja a tömítés élettartamát. Egy kész példát láthat csiszolt SRB cső tükörszerű ID felülettel alkalmas nagy ciklusú hidraulikus hengerekhez.
A tolerancia ugyanilyen fontos. A H8-as furat (±0,039 mm 50 mm-es belső átmérőnél) egyenletesen tartja a tömítés extrudálási hézagát. A H11-es cső (±0,160 mm) lehetővé teszi, hogy a tömítőajak nyomás alatt extrudáljon, ami átfúvási hibákhoz vezet. Pneumatikus vagy alacsony nyomású hidraulikus rendszereknél (< 100 bar) a H9–H11 elfogadható; 200 bar felett a H8 kötelezővé válik.
A vizet tartalmazó hidraulika folyadékok – víz-glikol, foszfát-észterek vagy akár szennyezett ásványolaj – korróziós sejteket hoznak létre. A hegesztési varrat állandó forró pont. A hegesztés során a mangán és a szilícium elválik, így mikro-galvanikus párok jönnek létre a hegesztési fém és az alapanyag között. A hőhatás zóna megtartja a húzó-maradék feszültséget is, amely elősegíti a feszültségkorróziós repedést.
Független bemerítési tesztek azt mutatják, hogy 5%-os NaCl-oldatban 35 °C-on az 1026-os cső hegesztési zónájában 48 órán belül kimaródás keletkezik, míg a nem nemesfém és a hasonló kémiájú varrat nélküli cső még napokig passzív marad. A varrat nélküli cső, amely mentes az összetételi megszakadásoktól, egyenletes korrózióállóságot biztosít a teljes falon. Ha egy terv foszfát-észter folyadékokat igényel az acélgyári hidraulikában, a varratmentesség az általános ajánlás. Az enyhén korrozív üzemű hegesztett csövek esetében a teljes test fényes lágyítása vagy a vékony nikkel-króm bevonat elfedheti a gyengeséget – de soha nem szünteti meg a kiváltó okot.
A beszerzési költség önmagában is félrevezet. Egy hegesztett ERW cső (EN 10305-2, E235) szabványos készletméretben nagyjából 60–70%-a egy azonos méretű hidegen húzott varrat nélküli csőnek (EN 10305-1, E355). A DOM cső a zökkenőmentes ár 80–90%-a. A hidraulikus hengerműhely azonban szinte mindig hozzáadja a hónolást vagy a hengeres polírozást. A hónolási ráhagyás – jellemzően 0,3–0,5 mm átmérőjű – csökkenti a költségelőnyt, ha a nyers csőfal túlságosan változó. A H11 tűréssel rendelkező hegesztett cső további hónolási lépéseket igényelhet, ami időt és a szerszám élettartamát emészti fel.
Az átfutási idő hasonló mintát követ: az ERW hegesztett csövet raktárról napok alatt szállítják, míg a hidegen húzott varrat nélküli csöveknél gyakran 3-6 hét kell a nem szabványos méretekhez. A DOM cső precízen ötvözi a rendelkezésre állást, gyakran 2–4 héten belül. A valódi TCO-egyenlet súlya kevesebb megmunkálási selejt, kisebb tömítéskopás és hosszabb átlagos meghibásodási idő . Egy kritikus fő emelőhenger esetében, amely éjjel-nappal üzemel, a zökkenőmentes prémium az első karbantartási cikluson belül megtérül.
A cső kiválasztása anélkül, hogy azt egy ismert anyagszabványhoz csatlakoztatná, az ellátási lánc összezavarásának receptje. Az alábbi táblázat leképezi a leggyakoribb minőségeket a hidraulikus hengercsövekre vonatkozó előírásoknak megfelelően.
| Anyagminőség | Írja be | Key Standard | Hozamerősség (perc) |
|---|---|---|---|
| E355 / St52 | Zökkenőmentes hidegen húzott | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Zökkenőmentes hidegen húzott | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Zökkenőmentes hidegen húzott | ASTM A519 | 460 MPa |
| E235 / 1026 | Hegesztett és DOM | EN 10305-2, ASTM A513 | 235-310 MPa |
| E355 / St52 | Hegesztett és DOM | EN 10305-2 | 355 MPa |
Nagynyomású mobil és ipari palackokhoz, hidegen húzott varrat nélküli hidraulika cső E355 minőségben a legtöbb alkalmazást lefedi 350 bar-ig. Ha extrém szívósságra vagy kopásállóságra van szükség – mint például a bányászati kellékeknél – a 27SiMn hűtött és temperált varrat nélküli cső a legjobb választás. Ugyanaz az E355 minőség hegesztett DOM formában megfelel az EN 10305-2 szabványnak, és jól használható közepes nyomású palackokhoz, ahol nagy a költségvetési érzékenység.
A tervezési paraméterek ritkán illeszkednek tökéletesen. Használja az alábbi mátrixot első áteresztő szűrőként a henger maximális üzemi nyomása és a szükséges furattűrés alapján.
| Üzemi nyomás | Szükséges azonosító tolerancia | Ajánlott cső | Tipikus fokozat |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Hegesztett ERW vagy DOM | E235, 1026 |
| 20–35 MPa (150–350 bar) | H9 – H8 | DOM (Hidegen húzott hegesztett) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Zökkenőmentes hidegen húzott & Honed | E355, 27SiMn, 4130 |
| Víztartalmú folyadékok | H9 – H8 | Zökkenőmentes (előnyös) | E355, 316L (rozsdamentes) |
A mátrix nem abszolút. Egy 250 bar nyomású, erős oldalterhelésű hengernek még akkor is előnyös lehet a varratmentesen csiszolt cső, ha a DOM névlegesen megfelel a nyomásértéknek, mert az oválisság és a fáradtság számít. Hasonlóképpen, a nagy mennyiségben gyártott alacsony nyomású kormányhengerben ERW hegesztett csövet használhatnak H9-re utóhónozással, anyagköltséget takarítva meg a megbízhatóság feláldozása nélkül. Ha a hidraulikafolyadék olaj alapú, és a vízszennyeződés ellenőrzött, a DOM cső a pontosság és a költség édes pontját kínálja számos középkategóriás alkalmazáshoz.
A varrat nélküli cső továbbra is a biztonságos választás a 350 bar feletti nyomáson vagy korrozív környezetben működő hidraulikus hengerekhez. A DOM hegesztett cső bezárja a rést a középnyomású kiviteleknél, ahol a tolerancia és a költség egyformán súlyozott. Kezdje a kiválasztási mátrixszal, majd határozza meg a cél Ra-t, a tűrésfokozatot és az anyagszabványt. Az adatvezérelt specifikáció kiküszöböli a zökkenőmentes túlfizetést, amikor a DOM megteszi – vagy a hegesztett cső alulspecifikációját a korai meghibásodás miatt.
Az összehasonlításról a beszerzésre való áttéréshez adja meg a hengerfurat méretét, az üzemi nyomást és a folyadék típusát. A beszállítók ezután felajánlhatnak egy komplett csiszolt csőcsomagot vagy egy összeszerelésre kész hordót a megfelelő anyagból és szabványból.

ASTM A519 1020 hidegen húzott varrat nélküli hidraulika csöveinket nagynyomás...

Varrat nélküli lengéscsillapító csöveinket az EN 10305-1 szabvány szerint gyá...

Hidraulikus lengéscsillapító csövünket az EN 10305-2 szabvány szerint gyártju...

Szénacél hőcserélő csöveinket alacsony és közepes hőmérsékletű hőátadó alkalm...

Kész hidraulikus hengerhordóink precíziós megmunkálású, csiszolt acélcsövek, ...

ASTM A513 hidegen húzott hegesztett (CDW) hántott és SRB csöveink precíziósak...


