

Ötvözött acél hőcserélő csövek – varrat nélküli és hegesztett, magas hőmérsékletnek ellenálló
Szénacél hőcserélő csöveinket alacsony és közepes hőmérsékletű hőátadó alkalm...

Amikor egy autómérnök kap egy rajzot egy hajtótengelyről, egy lengéscsillapító testről vagy egy hidraulikus hengerhengerről, az első anyagi döntés általában egy kérdésben merül ki: DOM vagy varrat nélküli? A jármű csőszerű alkatrészeinek túlnyomó többségére a válasz a DOM-csövek. A tüskére húzott cső egyesíti a hegesztett kiindulási anyag alacsony költségét a forgó és nyomás alatt álló alkatrészek által megkövetelt szilárdsággal, felületi minőséggel és méretállandósággal. Ez az autóipar alapértelmezett mechanikus csővezetéke, nem pedig egy speciális specialitás.
Az ok nem egyetlen tulajdonság, hanem ezek kombinációja. A hideghúzás növeli a hozamot és a szakítószilárdságot, javítja a hegesztési varratokat, és simább furatot és külső felületet hagy, mint a hegesztett ERW. Ez vékonyabb falakat eredményez ugyanazon terhelés mellett, kevesebb megmunkálási műveletet és kiszámíthatóbb hegesztési viselkedést, amikor a konzolokat vagy betéteket a csőhöz csatlakoztatják. Mivel a DOM-csöveket teljes mértékben lefedik az olyan szabványok, mint az ASTM A513 Type 5 és az EN 10305-2, az OEM-ek globálisan meghatározhatják azokat a szabadalmaztatott anyagokkal járó minősítési fejtörések nélkül.
A DOM jelentése tüskére húzva . Annak ellenére, amit a mozaikszó néha sugall, ez egy hidegen húzott hegesztett cső, nem pedig egy varrat nélküli termék. A gyártási út megmagyarázza a legtöbb előnyét:
A hideghúzási lépés két olyan dolgot tesz, ami számít az autóipari mérnököknek. Megmunkálással edzi az acélt, további hőkezelés nélkül növeli a folyáshatárt, és finomítja a hegesztési zónát, így a varrat már nem viselkedik gyenge vonalként. Mivel a kiindulási anyag szalag, a DOM a külső átmérők és falvastagságok széles skálájában elérhető, ami nagyobb szabadságot biztosít a tervezőknek, mint azt gyakran gondolják.
Gépjármű-alkalmazásoknál a folyáshatár, a felületi minőség, a falvastagság koncentrikussága és az OD/ID szabályozás számít. Mindegyik a teljesítmény más-más aspektusát befolyásolja, a kifáradástól a tömítés megtartásáig.
| Szabványos | évfolyam | Tipikus hozamerősség | Tipikus autóipari felhasználás |
|---|---|---|---|
| EN 10305-2 | E235 | 235 MPa minimum | Lengéscsillapító testek, könnyű szerkezeti csövek |
| EN 10305-2 | E355 | 355 MPa minimum | Hajtótengelyek, hengercsövek, nagyobb terhelésű alkatrészek |
| ASTM A513 Type 5 | 1010/1020 | kb. 310–330 MPa húzás után | Görgőrudak, könnyű keretek, szállítószalag és görgős alkatrészek |
| ASTM A513 Type 5 | 1026 | kb. 415–480 MPa húzás után | Hajtótengelyek, nehéz hengercsövek, felfüggesztési alkatrészek |
A forgó alkatrészeknek, például a propellertengelyeknek jó koncentrikusságra és egyenletes falvastagságra van szükségük; Az egyensúlyhiány egy vibrációs probléma, amely autópálya sebességnél jelentkezik. A hengerek és lengéscsillapítók ezzel szemben a belső átmérőjű kivitel miatt élnek és halnak meg. A jármű lengéscsillapítójában vagy hidraulikus működtetőjében lévő tömítések közvetlenül a csőfuratnak futnak, így a durva azonosító kopást, belső szivárgást és korai garanciális igényeket okoz. A végső csiszolt hengereknél a H8 vagy H9 tűrés és az Ra 0,4 vagy jobb felületi minőség általános követelmény, és a DOM indítócső sokkal közelebb viszi a gyártót ezekhez a célokhoz, mint az ERW valaha is tenné.
Ha egy rajz az európai EN 10305-2 specifikációnak megfelelően készült, akkor a szóban forgó anyag az hidegen húzott hegesztett acélcső az EN 10305-2 E235/E355 szerint . Ugyanez a termékosztály számos csiszolt hengerprogram alapcsőként is szolgál.
 Hidegen húzott hegesztett acélcső (CDW) En10305-2, E235 E355 E460 minőség, beszállítók - J A Suao a hidegen húzott hegesztett acélcsövek (CDW) En10305-2 minőségű E235 E355 E460, egyedi hidegen húzott hegesztett acélcsövek (CDW) E... Termék megtekintése →
A DOM-csövek autóipari felhasználása szélesebb körű, mint azt a legtöbb vásárló feltételezi. Nemcsak olyan nyilvánvaló helyeken jelenik meg, mint a hajtótengelyek, hanem a felfüggesztésben, a hajtóművekben és a szerkezeti elemekben is, ahol kerek, precíz, nagy szilárdságú csőre van szükség.
A kardántengelyek, a közbenső tengelyek és a kormányoszlopok mind DOM csövön futnak. A nagy folyáshatár vékonyabb falakat tesz lehetővé, csökkentve a hajtáslánc súlyát, míg a sima és koncentrikus furat alacsonyan tartja az egyensúlyozási erőt. Az olyan minőségek, mint a SAE 1026 és az E355 gyakoriak, mert hideghúzás után kedvező szilárdság-tömeg arányt kínálnak. Egy személygépkocsi kardántengely esetében a jellemző specifikáció a hidegen húzott 1026-os minőség; precíziós hajtótengelycsövek az ASTM A513/A519 szerint 1026, 1020 és 1015-ben lefedi a legtöbb ilyen programot, azzal az egyenességgel és koncentrikussággal, amelyet az egyensúlyi vonalak megkívánnak.
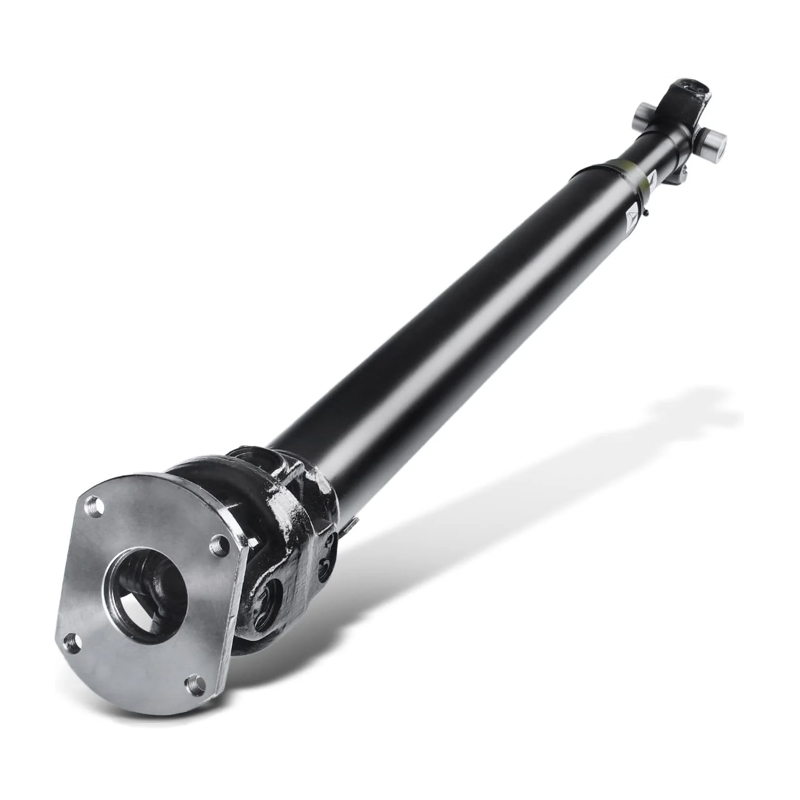 ASTM A513/A519 precíziós hajtótengely cső – 1026, 1020, 1015, 4130 (7 x 0,120 A Suao az ASTM A513/A519 precíziós hajtótengelycsövek Kínában szállítója – 1026, 1020, 1015, 4130 (7 x 0,120 hüvelyk és 2–8,625 hüvelyk), egyedi... Termék megtekintése →
A jármű lengéscsillapítójának munkacsöve lényegében egy vékony falú henger. ID-tűrése szabályozza a dugattyú és a furat közötti hézagot, a felület minősége pedig a tömítés élettartamát. Ez az, ahol a DOM sima furata valódi mérnöki előnyt jelent, nem csak kényelem. Egy tipikus specifikáció az EN 10305-2 E235-N, és a mi EN 10305-2 E235-N hidegen húzott lengéscsillapító cső kifejezetten erre a feladatra készül. A mérnökök, akik összehasonlítják az alkalmazás anyaglehetőségeit, részletes leírást találnak lengéscsillapító cső kiválasztási útmutató hasznos, különösen acél, rozsdamentes és alumínium alternatívák értékelésekor.
 Hidraulikus lengéscsillapító cső – EN 10305-2 E235 N, hidegen húzott hegesztett Precision S A Suao a hidraulikus lengéscsillapító cső beszállítója – EN 10305-2 E235 N, hidegen húzott hegesztett precíziós acélcső Ø40 x 2mm, egyedi hidraulikus... Termék megtekintése →
Az autóipari működtetők mindenhol megtalálhatók, ha elkezdi keresni: az elektromos csomagtérajtók, az átalakítható tetők, a légrugózás szintező hengerek, a teherautó-fülke billenőrendszerei és a pótkocsi emelő tengelyei mind kis hidraulikus hengereket használnak. Mindegyik henger hengere egy DOM cső, amelyet gyakran H8-ra csiszolnak a húzás után. A belső felület minősége kritikus fontosságú, mert a belsőleg szivárgó aktuátor fokozatosan és csendesen meghibásodik, ami megnehezíti az észlelést, amíg egy kapcsolódó alkatrész meghibásodik. Ugyanezen okból kifolyólag az ezekben a hajtóművekben használt dugattyúrudak általában kemény krómozottak és indukciósan edzettek, nem pedig nyers húzott állapotban.
Nem minden kerek acélcső egyenlő, és a különbségek nem tudományosak. A nem megfelelő terméktípus kiválasztása vibrációban, szivárgó tömítésekben és hegesztési hibákban mutatkozik meg. A gyakorlati különbségek a következők:
Röviden: a DOM a költségek töredékéért biztosítja a zökkenőmentesség előnyeit. A vonalak meghúzásának gyakorlati áttekintése érdekében a mi az ERW, DOM és CDS csövek összehasonlítása végigmegy az erő, a tolerancia és az ár mérhető kompromisszumain.
Egy anyagtanúsítvány önmagában nem elég, ha a cső bemegy a járműbe. Az OEM-vevőknek, az első szintű beszállítóknak és minőségügyi mérnökeiknek legalább a következőket ellenőrizniük kell a DOM-forrás jóváhagyása előtt:
A házon belüli hideghúzással, minőség-ellenőrzéssel és másodlagos feldolgozással rendelkező beszállító előnyösebb, mint egy kereskedőház. Az egy tető alatti vágás, letörés, kiegyenesítés és felületkezelés csökkenti a kezelés során keletkezett károkat, lerövidíti az átfutási időt, és egyértelművé teszi a minőségi felelősséget. Ez többet számít az autóiparban, mint bármely más iparágban, mert minden eltéréshez, legyen bármilyen kicsi is, egy cikkszám tartozik.
A gyakorlati szabály az autóipari vásárlók számára: minősítse az anyagot, majd minősítse a szállítót. Kezdje a DOM-mal, hasonlítsa össze a terhelési esettel és a gyártási folyamattal, és lépjen az E355-re vagy az 1026-ra, amikor az alkalmazás nagyobb szilárdságot igényel. Csak akkor váltson zökkenőmentesre, ha a kialakítás valóban megköveteli a hegesztési varrat hiányát. A legtöbb járműprogramban a DOM-csövek átmennek a műszaki felülvizsgálaton, és a legnagyobb kockázatot nem maga az acél jelenti, hanem a mögötte álló szállító megbízhatósága.
Együttműködjön egy olyan gyártóval, amely a hidegen húzott hegesztett csövek teljes skáláját tudja szállítani, a vékonyfalú lengéscsillapítótesttől a nehéz hengerhengerekig, és amely ellenőrzési adatokkal, szabványoknak való megfeleléssel és megismételhető folyamattal tudja alátámasztani őket. Ez a kombináció teszi a csövet megbízható autóipari alkatrészsé.

Szénacél hőcserélő csöveinket alacsony és közepes hőmérsékletű hőátadó alkalm...

Speciális alakú acélcsöveinket olyan egyedi profilokat igénylő alkalmazásokho...

ASTM A513 Grade 1010 precíziós gravitációs szállítószalag görgős cső – 2 hüve...

Hidraulikus lengéscsillapító csöveink hidegen húzott hegesztési (CDW) eljárás...

Hidraulikus lengéscsillapító csövünket az EN 10305-2 szabvány szerint gyártju...

Rozsdamentes acél hőcserélő csöveinket nagy korrózióállóságot, tartósságot és...


